 当前位置:
非标定制拉钉机定制_节拍产能测算
非标定制拉钉机一分钟能打多少钉?铆接节拍与产能测算方法
非标定制拉钉机一分钟能打几个钉,是问得最多的一句。比速迪常见机型在标准工况下铆接节拍大概80次/分钟,折下来一小时理论上能铆约4800个点;不过这是机子连轴转的参考数,真用到你产品上,还得把取放加工件、翻板、换型的时间扣掉。下面把真实产能怎么算、哪些地方会拖慢节拍讲清楚,特殊铆钉或异形件另做枪嘴时也会影响节奏。
一、标称节拍与实际产能的差别
标称节拍指的是一回送钉、插钉、拉钉、退钉的工夫,大概0.7到0.8秒一次(合80次/分钟上下)。可你真正算一件活,还得把上下料、翻加工件、挪点位这些零碎时间加上。所以产能要拿一个完整加工件实测下来的节拍算,别图省事直接80乘上班分钟,特殊铆钉另做枪嘴时也要重新测。
| 口径 | 数值(参考) | 说明 |
|---|---|---|
| 单次铆接节拍 | 约0.7-0.8秒/钉(约80次/分钟) | 标准铆钉、标准上料距离下 |
| 每小时理论铆位数 | 约4800点 | 不含上下料与变位 |
| 实际切实产出 | 以实地测试为准 | 含取放加工件、翻转、换型等辅助时间 |
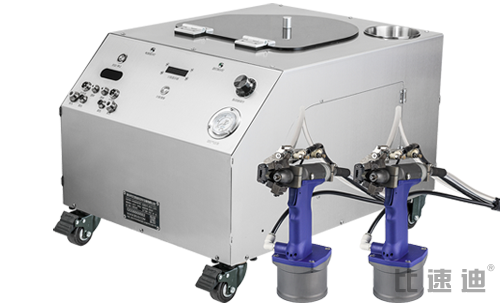
| 双枪一出二 | 两枪并行,效率接近翻倍 | 适合点位密集的标准化壳体 |
二、影响速度的四个考量点
铆钉规格。铆钉越长、帽头越大,排队和上料就越慢;不锈钢和结构型钉拉钉行程长,单颗耗时也跟着上去。
上料距离与管路。主机离枪有多远、料管多长、拐了几个急弯,都会拖送钉的时间;摆工位时管子尽量短、少打折。
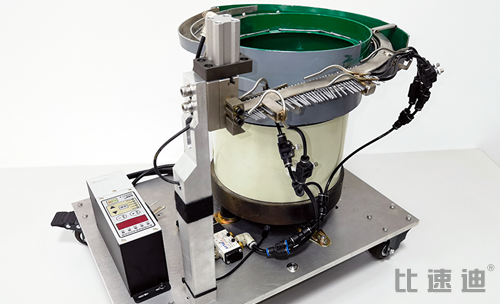
设备形态。手持枪的节拍受操作者移动速度影响;固定式/夹具定位机型一致性最高;一出二双枪两枪并行,适合同一加工件两列点位同时作业;机器人单元节拍稳定、可无人化连续运行。
上料稳定性。一卡钉、一漏钉就得停机返工,真正的效率是看稳得住的速度,不是那一瞬的峰值。比速迪自动补料、还能智能纠偏,连打30000次不卡壳,长期故障率约0.3%。
三、和人力相比快多少
手工打钉得取钉、穿钉、对位置再拉,一颗就要好几秒,质量还忽好忽坏;自动机靠上料系统把钉直接顶到枪嘴,工人只管对准扣扳机,一台大概替掉3个拉钉工,整体效率最多提约3倍。更关键的是节拍不晃,不靠熟手和临时工,旺季出多少货心里有数,特殊点位还能另做治具定位。
四、推荐用现场打样数据做产能决策
规划产线时,拿一件上多少个点除以实测节拍再加上辅助时间,估出单件工时,配上班制就能算出一天出多少、要几台机。比速迪可以把机子搬上门,拿你真铆钉真加工件现场掐表,给出单钉节拍、单件工时和良率,再据此出做法和报价,免得照着宣传峰值拍脑袋,特殊工位还能顺带看怎么布局。
五、进厂现场怎样准确测算节拍与产能
用宣传册上的峰值速度做产线规划容易失真,建议在打样时按下面的方法实测,数据可直接用于机台数量和回本测算:
| 测算项 | 做法 |
|---|---|
| 单钉节拍 | 连续铆接50-100个钉,用总耗时除以钉数,取平均值 |
| 单件工时 | 完成一个完整加工件(含取放、翻转、变位)的实际耗时 |
| 铆接合格率 | 统计漏铆、滑牙、划伤、拉不断的比例 |
| 稼动率 | 扣除换型、补料、休息后的实际运行时间占比 |
| 日产能 | 班制时长×稼动率÷单件工时,再留适当余量 |
最好拿同一个加工件,分别记一组熟手手工、一组自动机的数,比一比单件工时和良率差多少;要是考虑双枪,再单测一组双枪的,看它在你这加工件上到底能快多少。比速迪上门打样会把这些数当场记下来、出书面结论,作为做法和报价的底子,特殊铆钉也顺带验拉力。
节拍定制答疑
速度 FAQ
80次/分钟是单次铆接循环参考值,实际产能含上下料和变位;铆钉越大、点位越分散,单件耗时越高,属正常现象。
两列对称、点又密的加工件上,双枪差不多能快一倍;要是点散着排、老得翻件,提升就打折扣,最好打样时两边比一比。
机器人强在节拍稳、能无人值守连轴干,适合点位固定、批量大的活;多品种小批量,用手持或固定式反而更灵活、更省钱。
标称值多为单次循环的理想值,实际差距主要在上料稳定性(卡钉停机)、换型时间和人机配合,打样时按完整加工件计时比单钉速度更能说明问题。
国内各地采购方:发规格,10分钟给出做法与价格档位
可带机进厂现场计时,用现场测节拍与铆接合格率做产能决策,服务热线 13556668682。
定制案例阅读:非标定制拉钉机选购指南(全篇) · 钣金与不锈钢加工自动化提效 · 非标定制拉钉机产品中心
 上一篇