 当前位置:
非标定制拉钉机定制_加工精度
聊起非标定制拉钉机,采购总揪着问精度靠不靠谱、批量下来一不一致。先把话说透:拉钉属于紧固装配那道工序,机子本身不干切削活,它讲的精度不是机床那种尺寸精度,而是铆点位置准不准、鼓包成型齐不齐、夹紧力稳不稳。下面把精度由哪几块凑成、靠哪几样兜着,再把钣金粗加工和最后铆接两段各要盯啥讲清楚,工艺和质检同事拿来就能对。
一、非标定制拉钉机的“精度”指什么
| 精度维度 | 含义 | 影响 |
|---|---|---|
| 点位位置度 | 铆点相对工件基准偏了几丝 | 决定枪嘴插不插得进、装起来错没错位 |
| 铆位成型统一性 | 鼓包直径、鼓高、贴板面稳不稳 | 关乎外观和夹得牢不牢 |
| 夹紧力统一性 | 每个点拉断力、夹得匀不匀 | 关乎松不松、响不响、漏不漏 |
| 板面平面度 | 铆完板子凹没凹、翘没翘 | 关乎外观面和后面装配件 |
二、精度由哪五个节点共同决定
| 节点 | 核心考量点 |
|---|---|
| 设备 | 枪嘴跟枪头对中准不准、送钉顺不顺、拉力稳不稳(常用拉力约12800N,要大可另做)、连打30000次不卡壳这条硬指标 |
| 夹具/工作台 | 定位销、靠模、压料机构牢不牢靠,固定机和机械手单元重复定位到不到位 |
| 加工件公差 | 孔径、孔距、折弯角、板厚稳不稳,是装配精度的上游根儿 |
| 操作 | 枪嘴垂没垂直贴死、压没压到位、换号后首件验没验 |
| 铆钉来料 | 帽径、长度、硬度每批稳不稳,带毛刺歪钉占几成 |
说白了,机子只负责每一下都干成一模一样的动作,最后铆得准不准,是机子、治具、工件、手上动作、来料这五样叠一块儿的结果。铆点一有毛病全推给机子,上游钣金公差那茬多半就漏掉了。
三、粗加工(下料、冲孔、折弯)阶段留意要点
铆接出问题,八成在上游就埋下了,粗加工那四段得把住:
1. 孔径与钉径配套。抽芯钉的标准孔通常比钉杆粗0.1-0.2mm。孔钻大了,铆点歪、松、鼓包两边不对称;孔钻小了,钉塞不进,硬拉会顶包。冲孔模磨了孔径会跑,得按期拿检具抽检。
2. 孔距与边距。孔距公差放太松,固定治具或双枪同时干,就会一边进得去、一边顶死;孔挨折弯边太近,铆完板容易翘,设计那会儿边距就得留足。
3. 折弯角度与回弹。折弯角不一致,两件叠合面就有缝,拉完钉硬贴合憋出内应力,往后可能松或板面拉凹。
4. 板厚与铆钉长度。总板厚必须卡在钉的铆接区间内,叠层厚薄差大的部位,挑夹紧余量更大的钉型,比如拉丝型或多鼓型。
四、铆接(精加工/总装)阶段留意要点
一是统一基准:治具靠位基准跟图纸基准对死,工件放到位、压牢了再扣枪,别用手托着拉;其二垂直贴枪:枪嘴跟板面垂直压紧,斜着铆会让鼓包歪、刮花板面;其三首件查验:每天开机、换号、换一批钉后,头一件必须解剖或拿检具量过鼓包直径、鼓高和夹紧力,然后才准批量;其四过程抽样检验:隔固定间距抽几颗看铆点外观和拉力,发现一颗不对立刻停机查;其五不良留样分类:松的、拉穿的、拉不断的、刮花的分盒留档,好判是机子、治具还是来料那一头的事。
五、怎么验证设备能不能满足精度要求
别光盯样本上那串数,最稳的是拿您真工件、真钉上门连打样:一口气打一批,建议50-100件,抽检点位位置度、鼓包尺寸、拉脱力,再算良率;双枪或机械手方案还得验重复定位稳不稳。比速迪打样当场把连续送钉成功率、节拍、拉力、良率记下,出书面结论当验收凭据;验收标准建议直接落合同里——能稳打哪些号、连打多少件、良率按啥口径算。定制机要您备的资料清单翻定制非标定制拉钉机需提供哪些资料。
六、夹具与机械手单元对精度的提升
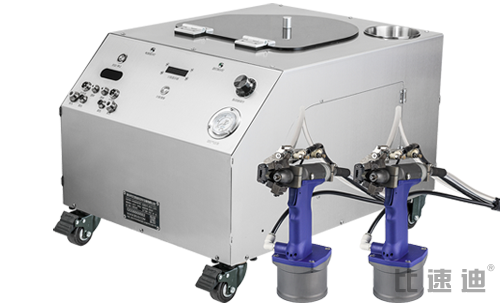
手持方案靠人眼对位,位置精度看人,适合号杂量小;固定台面靠定位销和靠模把人眼误差消掉,适合点位死的中小件;一出二双枪保证两个点的相对位置和节拍齐步走;机械手单元照程序走位,重复定位最准,配汽车零件、新能源电池托盘这类量大专线。量越大、卡公差越严,越该往自动形态上走,四类机型差在哪翻非标定制拉钉机有哪些类型。
加工精度 FAQ
精度相关定制答疑
差多半出在治具、工件孔径公差和手上动作,不是主机本身。先把孔径、治具基准、贴枪动作统一了,再比机子差才有意义。
常见是板厚薄厚在飘、钉长拿错,或者气压不稳;先量实叠层多厚、气压够不够,再核对钉的铆接区间和枪嘴号。
照板厚挑长度、照工件料子挑钉身料子、照孔型挑头型,系统对照翻抽芯铆钉知识汇总。
能,但得以现场打样实测说话。机子节拍约80次/分钟是稳定工况口径,产能咋算翻铆接节拍与产能测算,提速不能以跳过首件查验为代价。
可以,我们带配对好的机子上门,拿您工件连打样,位置度、拉力、良率数据全记下。
国内各地采购方:带加工件进厂做精度与铆接合格率验证
图纸和钉号发过来,约10分钟给方案和报价区间,可上门连打样、拿数据说话,热线
定制案例阅读:非标定制拉钉机选购指南(全篇) · 定制资料准备清单 · 非标定制拉钉机机型选择来电咨询
 上一篇