 当前位置:
非标定制拉钉机定制_机柜数据中心
服务器、网络、通信机柜以及数据中心配套柜体,业内俗称“铆钉大户”:一台柜子从框架、门板、铰链、层板一直到安装板,钉点动辄上百,而且单批量大、交期压得紧。正因为量大、点密,这个行当是非标定制拉钉机用得最成熟、钱回得最快的领域之一。
一、机柜铆接的工艺现状
机柜多半用冷轧钢板或铝板折弯焊成框架,之后门板铰链、锁杆、加强筋、层板托、安装导轨、接地件、通风网板这些附件,全靠抽芯铆钉往框架上连。老办法是工人手持气动拉钉枪,一手取钉、一手插入、再扣扳机,一台柜上百个点,2-3个人搭着干。痛点有三个:重复动作久了人会疲、效率往下掉;漏钉浮钉常常流到质检甚至客户那儿才被发现;旺季招人留人都费劲。
二、自动拉钉设备在机柜线的价值
| 对比项 | 手工/气动工具 | 自动上料拉钉设备 |
|---|---|---|
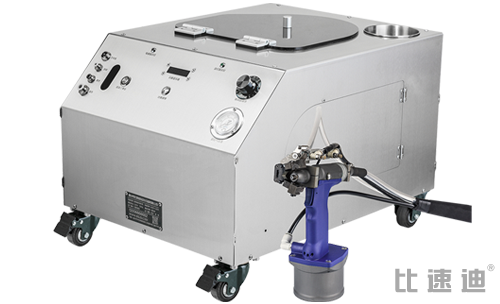
| 上钉方式 | 逐颗手取手放 | 振动盘排序、吹钉到枪嘴,扣下就打 |
| 快慢 | 受作业员速度限 | 节拍稳(拉钉设备节拍约80次/分钟口径,以实测为准) |
| 用人 | 多人搭手、易累 | 1台设备约顶3名作业员的重复活 |
| 品质 | 漏钉浮钉靠人查 | 计数防漏、参数统一,不良率大降 |
| 外观保护 | 枪嘴易划喷粉面 | 配专用枪嘴加规范贴枪,外观件压伤少 |
三、两个细分行业案例
有家服务器机箱厂,原先工位因为送钉慢、工人站着等钉,成了整条线的堵点;换上自动送料方案之后,节拍跟产能问题一起解决,过程见铝型材机箱跟电气机柜产线案例;另一家机箱机柜厂算过账,自动设备替掉好几个专职拉钉工,旺季不用再临时招人,案例见钣金跟不锈钢加工自动化提效。这些厂的共同点:柜子标准化程度高、单型号批量大、点位固定,上自动化之后效果立竿见影。
四、机柜流水线的实施要点
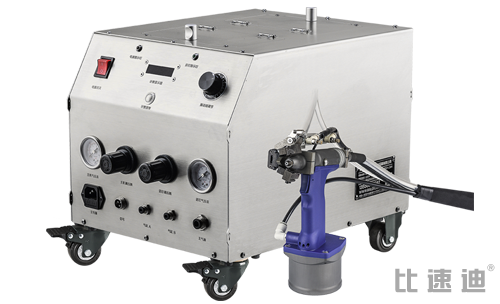
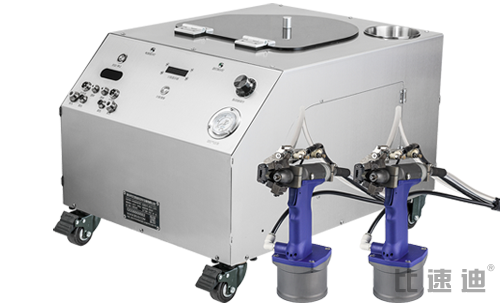
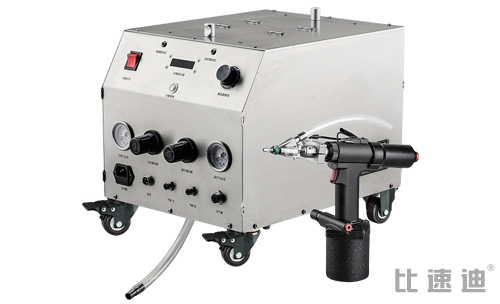
我们建议这样落:按柜子类型分头配设备——门板、层板这类平面件上固定专机或工装,框架跟总装用手持自动送料枪;把计数功能用起来,每台柜的标准钉点数录进程序,漏打立刻报警,把“事后挑出不良”改成“过程中就拦住”;喷粉后装配要挑合适枪头、控制贴枪角度防压伤;柜体常用铆钉规格其实有限,先归并一遍,换型次数能少一大截;最后拿批量最大的标准柜先试,跑顺了再往非标柜上推。试机流程见进厂现场打样政策跟流程,设备类型见手持、固定、双枪跟机器人单元对比。
机柜细分行业 FAQ
机柜铆接定制答疑
设备本身带计数,标准钉数设好后没打满就提示报警;再配上工位作业指导书跟首件确认,漏钉概率能压到很低。
枪嘴跟铆钉头型配好、枪垂直贴上去并把拉力控住,外观面基本看不到压痕;正式投产前先打样确认。
常见做法是标准柜上自动设备、非标柜继续用气动手持工具;只要铆钉规格一致,手持自动送料枪对多型号也能兼容。
对称点位、节拍卡脖子的工位可以考虑双枪同时干,具体上不上、怎么上,看工位布局跟节拍测算,由厂家出方案。
设备上门培训完就能开线,按大批量专线常规节奏算2-6个月回本;建议拿试点工位跑满一个月的真实数据来验证。
机柜铆接产线提效?发柜子图纸来评
按钉点数量跟规格配手持或固定方案,全国可上门打样,咨询电话 13556668682。
五、机柜厂改造的四个常见误区
误区一:眼睛只盯总装工位,其实门板、层板这些子件早就先堵了,改造前得先把各工位节拍测一遍再排顺序;误区二:设备买回来却不开计数防漏,还是靠人眼点数,漏钉的根子没除掉;误区三:铆钉规格多少年不合并,一条线备十几种枪嘴跟流道,换型时间把效率全吃掉;误区四:不试机就下单,拿厂家样本上的速度去排产,真到自己工件上节拍可能完全两码事。正确路子是先挑本厂产量最大的标准柜试,用真实铆钉连续打,把节拍、卡料、外观数据都记下来,跑稳一个月再往其他工位复制。改造决策方法见工厂为何要上非标自动铆接设备。
定制案例阅读:钣金跟不锈钢加工自动化提效 · 铝型材机箱跟电气机柜产线案例 · 节拍跟产能怎么算
 上一篇